

 |
 |
 |
 |
 |
 |
|
Intersport-service.ru
Спортивный интернет-магазин |
Мои данные | Корзина | Оформить заказ
|
|
|
|
|
После ремонта подшипниковый узел снова греется: ищем причину раннего износаОпубликовано: 04.10.2026 Ситуация, знакомая многим механикам: подшипник заменен, узел собран, машина запущена, и через пару часов корпус снова не просто теплый, а обжигает руку. Ремонт обошелся недешево, а проблема никуда не ушла. Когда подшипниковый узел греется сразу после обслуживания, дело редко в заводском браке новой детали. Чаще всего это следствие нарушений технологии сборки, неверного подбора компонентов или скрытых дефектов самого узла, которые проигнорировали при разборке. Как отличить нормальный нагрев от аварийногоЛюбой подшипник выделяет тепло при работе. Это результат внутреннего трения между телами качения и дорожками. Для узлов, работающих под постоянной нагрузкой (например, в приводах тяжелых барабанов или вибраторах), рабочая температура может достигать 60–70 °C. На ощупь это горячо, но рука терпит. Аварийный перегрев начинается от 80–90 °C и выше. Если корпус темнеет от температуры, из щелей идет дымок или смазка быстро выгорает, превращаясь в черную сухую корку — это явный признак скорого отказа. После ремонта подшипникового узла температуру оценивают с учётом нагрузки и условий работы. Ошибки при монтаже: невидимый брак посадкиСамая частая причина быстрого нагрева — неправильная посадка кольца на вал или в корпус. Подшипник не должен проворачиваться на своем месте. Если при ремонте вал был проточен «на чистоту», а не восстановлен до номинала, внутреннее кольцо сядет с недостаточным натягом. При работе оно начнет прокручиваться на валу. Результат: интенсивный фрикционный нагрев, износ шейки вала и неизбежное разрушение дорожки качения. Обратная ситуация — чрезмерный натяг. Если вал переточен и имеет слишком большой диаметр, напрессовка кольца приведет к его деформации. Внутренний зазор подшипника исчезнет, тела качения окажутся зажатыми между дорожками. Узел будет вращаться тяжело, гудеть и стремительно греться даже на холостом ходу. Исправить это на ходу невозможно — потребуется повторная разборка и восстановление геометрии вала. Практическую сторону проверки дополняет публикация «контроль параметров подшипника FAG G8084». Термический монтаж: риск деформацииПри замене крупных подшипников часто применяют нагрев. Кольцо греют индуктором или в масляной ванне до 90–120 °C, чтобы оно расширилось и легко село на вал. Проблема возникает, если перегреть деталь. Температура выше 120 °C может отпустить сталь, снизив твердость колец. Кроме того, если после напрессовки узел не успели собрать до остывания кольца, оно может сесть с перекосом, намертво заклинив на шейке. Индукционный нагрев требует тщательного контроля температурного режима — перегрев одинаково губителен и для шарикоподшипников, и для роликовых конструкций. 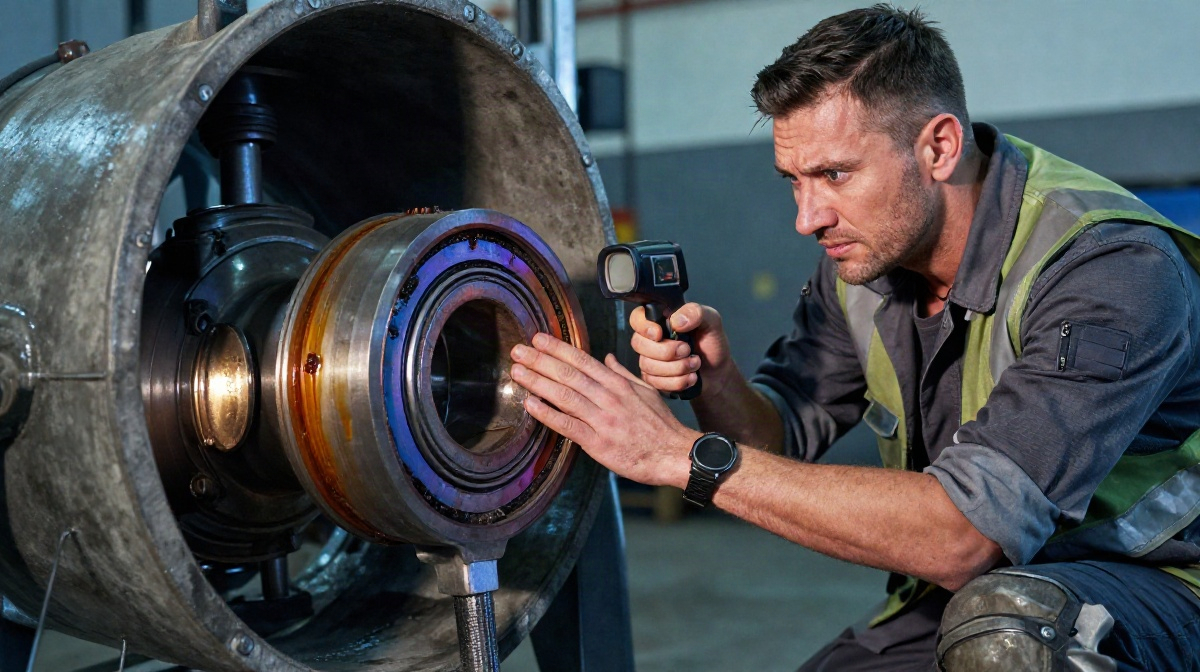 Грязь и микрометалл: смертельный приговор для каченияПромышленная среда — это пыль, абразив и металлическая стружка. Если при замене подшипника узел не был тщательно промыт и продефектован, внутри корпуса останется старая грязь. Попадание даже микроскопической твердой частицы между телом качения и дорожкой работает как абразивный круг. На гладкой поверхности появляется микроцарапина, которая быстро разрастается в браковочную ямку (питтинг). Сопротивление качению резко возрастает, узел начинает греться и шуметь. Достаточно одной песчинки, оставшейся на дне картера, чтобы новый подшипник не отработал и недели. Чистота сборки — не рекомендация, а жесткое требование выживания механизма. Проблемы со смазкой: пересортица, нехватка и избытокСмазочный материал должен разделять контактирующие поверхности, отводить тепло и защищать от коррозии. Три главные ошибки при обслуживании приводят к перегреву:
Несоосность и перекосы: когда геометрия нарушенаПодшипник рассчитан на восприятие нагрузок строго под определенными углами. Если валы расположены со смещением или корпус деформирован от ударов, возникает перекос колец. Внешняя нагрузка концентрируется не на всей дорожке качения, а на узком участке. Этот локальный участок перегружается, перегревается и устает в разы быстрее. Перекос часто возникает из-за небрежной затяжки крепежных болтов крышки корпуса. Если затягивать винты крест-накрест с разным моментом, крышка перекашивается, сдавливая наружное кольцо неравномерно. Тот же эффект дает изношенное посадочное гнездо в корпусе, имеющее овальность. Перед сборкой корпус обязательно нужно промерить нутромером. Неправильный выбор детали: не все подшипники одинаковыИногда узел греется потому, что установлен не тот подшипник. Каталожный номер может совпадать, но конструктивное исполнение — нет. Для тяжелонагруженных узлов с вибрацией (например, в смесительном оборудовании) требуются детали с увеличенным внутренним зазором (С3, С4), усиленным сепаратором или специальной геометрией дорожек качения. Обычный подшипник с нормальным зазором при нагреве расширяется, зазор выбирается до нуля, и деталь заклинивает. 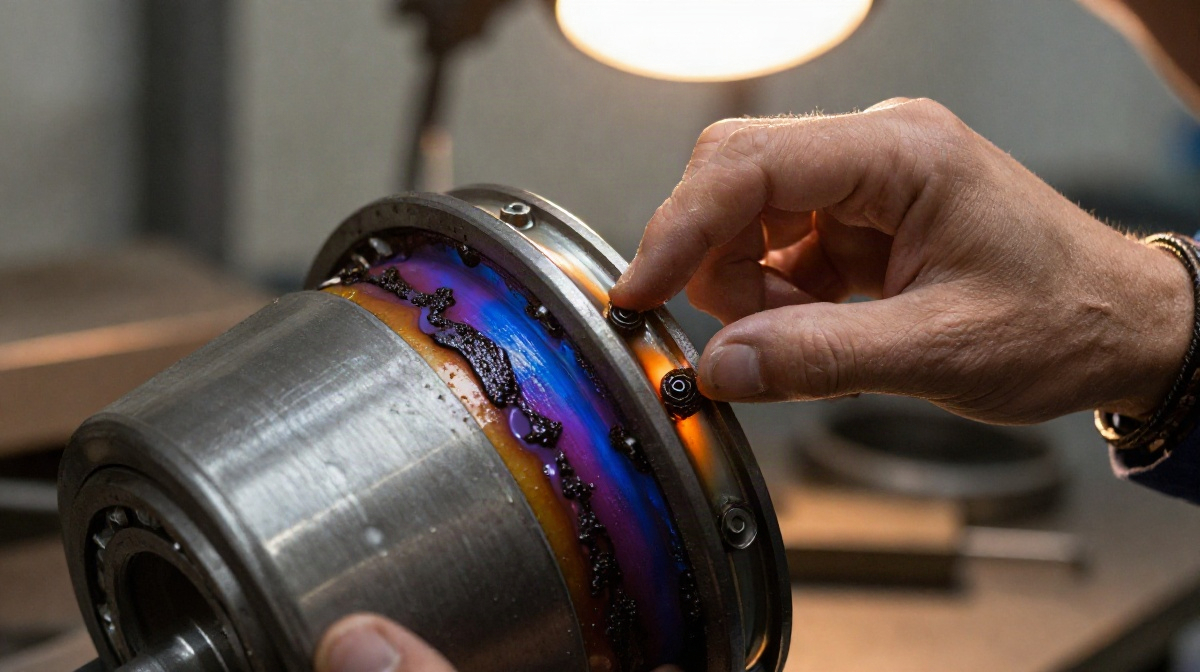 Использование дешевых аналогов вместо специализированных серий — классический путь к перегреву. Деталь может внешне выглядеть идентично, но не выдерживать расчетных динамических нагрузок. Разница в марках стали и чистоте обработки колец проявится только под нагрузкой, когда дешевый аналог начнет перегреваться на фоне нормальной работы оригинальной детали. Вибрация и ударные нагрузки: скрытый факторВ ряде машин подшипниковые узлы работают в условиях постоянной тряски и ударов. Ударные импульсы заставляют тела качения биться о дорожки, оставляя на них вмятины — бринеллирование. Со временем эти вмятины обрастают усталостными кромками, узел начинает сильно вибрировать и греться. Если после ремонта узел снова задышал жаром в условиях вибрации, вероятно, была выбрана деталь без усиленного сепаратора, который способен удерживать тела качения от разбивания при толчках.
Чек-лист перед следующей сборкойЧтобы не повторять дорогостоящих ошибок, стоит взять за правило строгий порядок действий при ремонте узла:
Ремонт подшипникового узла не прощает спешки. Перегрев может повториться, если при сборке не устранена его первопричина. Тщательная дефектация, чистота и соблюдение допусков — единственный способ заставить деталь отработать свой ресурс, а не пойти на замену через месяц. |
|
|
Спортивный интернет-магазин intersport-service.ru — эллиптические, спортивные, силовые тренажеры |
Дизайн, разработка МегаКомпСервис
Powered by osCommerce |

